
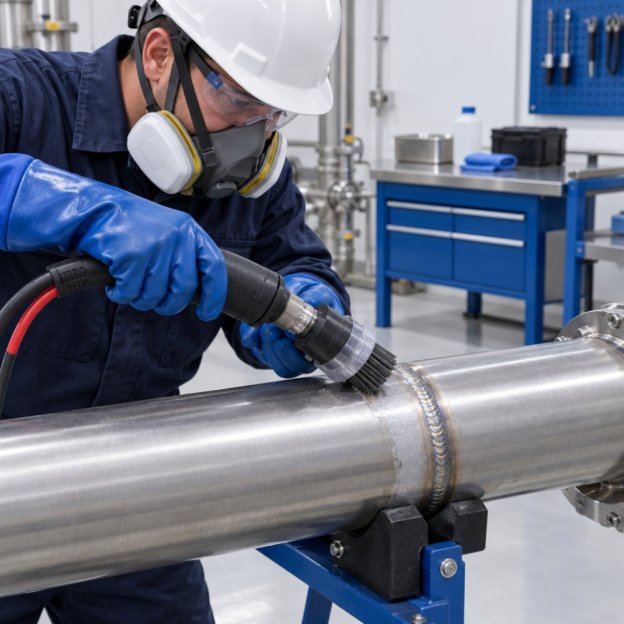
Un cordón de soldadura reciente se parece más a una frontera química que a una simple unión mecánica: concentra calor, altera el color del acero inoxidable y puede dejar una zona con un comportamiento distinto al del resto de la superficie. Entre enviar una pieza a un tratamiento químico completo y actuar directamente sobre una soldadura ya terminada, el sistema TIG Brush de Ensitech plantea una intervención localizada. AUJOR, distribuidor oficial de TIG Brush en España, ha presentado este equipo en Advanced Manufacturing Madrid, celebrado los días 4 y 5 de noviembre de 2026 en IFEMA.
El público más directamente implicado es el formado por responsables de mantenimiento, equipos de soldadura, instaladores industriales y personal de calidad que trabaja con tuberías, depósitos, estructuras, armarios o equipos fabricados en acero inoxidable. Para estos perfiles, el acabado posterior a la soldadura no responde únicamente a una cuestión visual. La limpieza de la zona afectada puede formar parte de una reparación, una puesta en marcha, una modificación de línea o una inspección previa a la entrega de un equipo.
La zona térmicamente afectada tras una soldadura
Durante la soldadura TIG, MIG o plasma, el acero inoxidable recibe un aporte térmico intenso alrededor de la junta. Esa temperatura modifica temporalmente la superficie y puede generar tonalidades azules, doradas, marrones o grises. Estas coloraciones se conocen en taller como colores de revenido o tintes térmicos, aunque su importancia va más allá del aspecto exterior.
El acero inoxidable obtiene gran parte de su resistencia a la corrosión gracias a una película pasiva rica en cromo que se forma de manera natural en contacto con el oxígeno. Cerca del cordón, el calor y la oxidación pueden alterar esa capa. Si además quedan salpicaduras, residuos de soldadura, contaminación férrica procedente de herramientas o restos de manipulación, la superficie requiere una evaluación específica.
En una estructura exterior, la alteración puede aparecer con el paso de los meses por efecto de la humedad, los ciclos de lavado o la exposición a contaminantes. En una instalación de alimentación, farmacia o química, la preocupación suele estar relacionada con la limpiabilidad de la zona y con la necesidad de mantener una superficie uniforme en los puntos que entran en contacto con el proceso. Una soldadura aparentemente correcta puede necesitar un acabado posterior cuando el uso previsto exige condiciones higiénicas o resistencia frente a medios agresivos.
TIG Brush: tratamiento electroquímico localizado
TIG Brush es un sistema desarrollado por Ensitech para limpiar, pasivar y marcar superficies de acero inoxidable mediante un proceso electroquímico localizado. El operario trabaja sobre la zona de soldadura con una herramienta que incorpora un cepillo conductor y utiliza un electrolito adecuado para la aplicación. La corriente eléctrica actúa de forma controlada sobre la superficie que se está tratando.
La diferencia respecto a un baño químico está en la escala de intervención. Un decapado por inmersión trata la pieza completa o una parte de ella dentro de una instalación preparada para ese proceso. TIG Brush se emplea cuando interesa actuar en un área concreta: el perímetro de un cordón, una reparación realizada en planta, una junta de tubería accesible o una soldadura que se ha ejecutado después del montaje.
La herramienta no sustituye todos los tratamientos disponibles para el acero inoxidable. Una pieza con oxidación extensa, contaminación generalizada, geometrías internas complejas o una exigencia de acabado integral puede requerir otro procedimiento. El sistema está pensado para resolver tareas concretas de limpieza y restauración superficial alrededor de soldaduras, con una aplicación manual y localizada.
Limpieza de cordones y recuperación de la superficie
La primera aplicación habitual del equipo es la limpieza posterior a la soldadura. El tratamiento permite retirar los colores térmicos y los óxidos generados por el calor sin recurrir al lijado intensivo de toda la zona. Esto es relevante en acabados satinados, cepillados o pulidos, donde una abrasión poco controlada puede dejar marcas visibles, modificar el patrón superficial o crear una diferencia de textura entre la soldadura y el material base.
En la práctica, un soldador puede terminar una unión en un bastidor de acero inoxidable, limpiar las salpicaduras y aplicar TIG Brush sobre el cordón y su entorno inmediato. El resultado esperado no se limita a recuperar un aspecto metálico más uniforme: el proceso busca eliminar los óxidos de soldadura que han quedado adheridos a la superficie.
La preparación previa sigue siendo importante. Los residuos gruesos, las escorias o las irregularidades pronunciadas no desaparecen por aplicar un tratamiento electroquímico. El profesional necesita valorar el estado del cordón, retirar defectos de ejecución si existen y elegir el cepillo, el electrolito y el método de trabajo correspondiente. La limpieza química localizada no corrige una soldadura con falta de penetración, poros, fisuras o problemas de diseño de junta.
Pasivación tras la limpieza química
Tras retirar los óxidos, el sistema puede utilizarse para favorecer la pasivación de la superficie tratada. Este paso busca ayudar a restablecer las condiciones superficiales propias del acero inoxidable después de la intervención térmica y de la limpieza. En instalaciones donde se exige trazabilidad de los acabados, el responsable técnico puede documentar qué zonas se han tratado y bajo qué procedimiento interno.
La pasivación localizada cobra interés, por ejemplo, en una tubería instalada que recibe una modificación durante una parada de mantenimiento. Desmontar todo el tramo para aplicarle un tratamiento de inmersión puede ser inviable por dimensiones, conexiones, plazos de parada o falta de acceso. Una intervención sobre las soldaduras nuevas permite tratar el área afectada sin desplazar el conjunto.
Cuando el proyecto necesita un proceso general sobre depósitos, conducciones o componentes antes de su montaje, existen alternativas como el tratamiento de pasivado del acero inoxidable. La elección depende de la extensión de la superficie, el tipo de pieza, el acceso físico, el nivel de contaminación y los requisitos definidos por el usuario final.
Marcado permanente sin tinta ni etiquetas
TIG Brush también incorpora aplicaciones de marcado electroquímico. Mediante plantillas adecuadas, el sistema permite realizar identificaciones sobre acero inoxidable: referencias internas, números de serie, códigos de lote, símbolos de mantenimiento o datos necesarios para identificar una pieza dentro de una instalación.
Este uso tiene una lógica distinta a la limpieza de soldaduras, aunque utiliza el mismo principio de actuación electroquímica. Las etiquetas adhesivas pueden deteriorarse con lavados, temperatura, humedad o productos de proceso. La tinta puede perder legibilidad en entornos exigentes. El marcado sobre el propio metal ofrece una identificación integrada en la pieza, especialmente útil en equipos fabricados a medida, subconjuntos de maquinaria, cuadros inoxidables o elementos que deben mantenerse identificados durante su vida de servicio.
El contenido del marcado debe planificarse con cuidado. Una referencia útil para el equipo de mantenimiento no siempre coincide con la información requerida por producción, calidad o montaje. También importa la ubicación: una inscripción debe permanecer legible sin situarse en un punto de difícil acceso, de contacto crítico con producto o sometido a desgaste continuo.
Qué perfiles utilizan este sistema en planta y taller
El TIG Brush encaja en talleres de calderería inoxidable, fabricantes de maquinaria, montadores de tubería, integradores de líneas de proceso y equipos de mantenimiento industrial. También tiene aplicación en instalaciones donde las soldaduras se ejecutan después de transportar los componentes: una bancada, una plataforma, una estructura de protección o una conducción de gran tamaño puede llegar al emplazamiento en varios tramos y completarse allí.
Para quien instala, el interés está en disponer de un método de acabado asociado al propio trabajo de soldadura. Para quien compra o supervisa el equipo, la cuestión pasa por definir dónde se aplicará, qué acabado debe conseguirse, cómo se verificará la superficie y qué personal estará autorizado para utilizarlo. El equipo necesita una formación práctica sobre seguridad, manipulación de electrolitos, preparación de la superficie y limpieza posterior.
La presentación de TIG Brush en Advanced Manufacturing Madrid ha situado este tipo de tratamiento localizado ante fabricantes y profesionales vinculados a la transformación metálica. En proyectos donde una soldadura debe quedar limpia, pasivada e identificada sin mover toda la pieza, la decisión depende del uso final y del procedimiento de acabado previsto. ¿Qué soldaduras de vuestra instalación se beneficiarían de una intervención localizada en lugar de un tratamiento aplicado a todo el conjunto?

