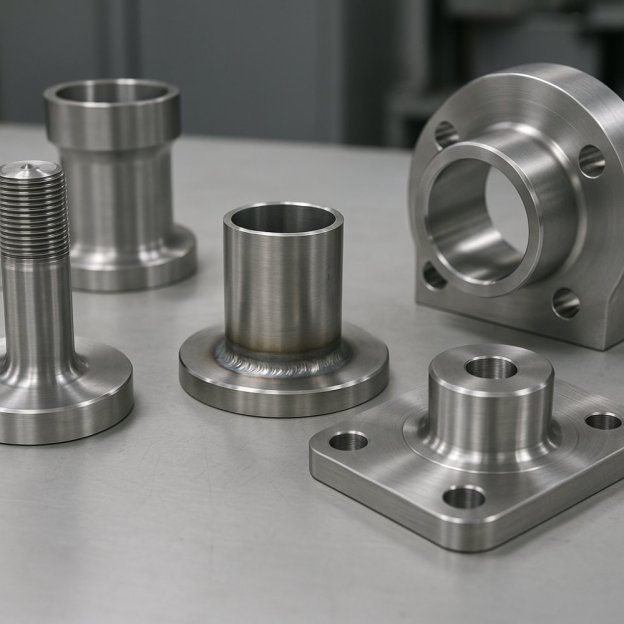
El pasivado es un tratamiento químico destinado a favorecer la formación de la capa protectora del acero inoxidable después de fabricar, mecanizar, soldar o manipular una pieza.
El acero inoxidable obtiene buena parte de su resistencia a la corrosión gracias a una película superficial muy fina, rica en óxidos de cromo. Esa película se regenera al contacto con el oxígeno, pero puede perder eficacia si la superficie conserva partículas de hierro, restos de herramientas, aceites de corte o contaminantes procedentes de operaciones anteriores.
El pasivado, tratamiento de pasivado del acero inoxidable, actúa sobre esos residuos superficiales sin modificar de forma sustancial las dimensiones de la pieza. Su función no consiste en crear una capa añadida, como haría una pintura o un recubrimiento, sino en dejar el material en condiciones de recuperar y mantener su comportamiento pasivo.
La protección superficial se altera durante la fabricación
Un componente puede llegar a montaje con un acabado visualmente correcto y, aun así, presentar una superficie comprometida. La causa puede estar en una operación aparentemente menor: un contacto con una mesa de acero al carbono, un útil compartido, una viruta adherida o una limpieza insuficiente tras el mecanizado.
En equipos para alimentación, farmacia o industria química, estas incidencias adquieren importancia porque las superficies están expuestas a lavados frecuentes, humedad, agentes de limpieza y ciclos térmicos. Una pequeña partícula férrica incrustada puede oxidarse antes que el acero inoxidable y generar manchas localizadas. Si nadie identifica el origen, la pieza puede atribuirse erróneamente a un fallo de material.
Las zonas más sensibles suelen concentrarse alrededor de soldaduras, taladros, roscas, radios interiores, uniones desmontables y áreas que han pasado por varias manos antes de su instalación. En una línea de proceso, un racor o una válvula pueden recorrer talleres distintos durante semanas. Cada traslado suma posibilidades de contaminación si no existe una secuencia clara de protección, limpieza y embalaje.
Pasivar no sustituye a limpiar ni a decapar
El error más costoso consiste en tratar el pasivado como una respuesta universal para cualquier defecto superficial. No elimina por sí solo aceites densos, silicona, adhesivos, cascarilla de soldadura ni decoloraciones térmicas intensas. Tampoco corrige rayas profundas, picaduras ya iniciadas o defectos geométricos de fabricación.
La preparación previa depende del estado real de la pieza. Un depósito recién mecanizado puede necesitar un desengrase para retirar lubricantes. Una tubería con marcas térmicas alrededor de los cordones requiere retirar antes los óxidos generados por la soldadura. Las piezas procedentes de corte, conformado o montaje pueden combinar contaminantes de distinta naturaleza, y exigir una inspección antes de decidir el tratamiento.
El decapado interviene cuando hay óxidos, tintes de soldadura o capas alteradas que deben eliminarse. El pasivado se orienta a descontaminar la superficie y favorecer su estado protector. La secuencia importa: aplicar un pasivado sobre una zona con óxido térmico persistente puede dar una apariencia de intervención terminada sin resolver el punto más vulnerable.
Esta distinción tiene efectos prácticos para quien compra y para quien instala. El responsable de compras necesita definir correctamente el alcance del pedido; el equipo de montaje necesita recibir la pieza preparada para el uso previsto, sin operaciones pendientes que puedan retrasar la puesta en marcha.
Qué señales justifican revisar el tratamiento final
No todas las piezas de acero inoxidable requieren el mismo proceso. El uso final, el grado de exigencia higiénica, la geometría y las operaciones previas determinan la necesidad de intervenir. Una bancada de maquinaria ubicada en un entorno seco no se evalúa igual que una conducción por la que circularán productos alimentarios o soluciones de limpieza.
Hay situaciones en las que la revisión del estado superficial evita decisiones improvisadas al final del proyecto:
- Componentes mecanizados con herramientas que también trabajan acero al carbono.
- Conjuntos soldados con colores térmicos, salpicaduras o residuos de pulido.
- Piezas almacenadas sin protección durante periodos prolongados en talleres húmedos.
- Equipos reacondicionados tras una reparación, modificación o cambio de tubería.
- Elementos destinados a zonas lavables, salas limpias o circuitos de proceso.
El momento de plantear el tratamiento no tiene por qué ser siempre el mismo. En series repetitivas, puede integrarse tras el mecanizado y antes del embalaje. En equipos fabricados bajo pedido, suele coordinarse después de las soldaduras y de las comprobaciones dimensionales. Para instalaciones ya montadas, la planificación debe considerar accesos, drenajes, protección de otros materiales y compatibilidad con las operaciones de planta.
La geometría condiciona el resultado más de lo que parece
Las superficies exteriores abiertas son fáciles de inspeccionar, lavar y secar. Las dificultades aparecen en cámaras interiores, colectores, racores de pequeño diámetro, roscas ciegas, uniones con zonas de sombra y equipos con trayectos de fluido complejos. En esos casos, no basta con indicar el material de la pieza: hay que conocer por dónde circulará el tratamiento y cómo se eliminarán después los residuos del proceso.
Una pieza diseñada para facilitar la limpieza también simplifica la preparación superficial. Los cambios bruscos de sección, los huecos sin drenaje y las cavidades inaccesibles retienen líquidos y contaminantes. Esto afecta tanto al fabricante como al departamento de mantenimiento, que puede encontrarse con un equipo difícil de tratar sin desmontajes parciales.
En proyectos de maquinaria, esta cuestión suele resolverse tarde, cuando el conjunto ya está ensamblado. Incorporar la revisión superficial en la fase de diseño permite decidir si ciertos componentes se tratarán por separado, si las soldaduras serán accesibles o si se requieren protecciones temporales durante el transporte. No se trata de añadir burocracia al plano, sino de evitar que una operación sencilla en una pieza suelta se convierta en una intervención compleja sobre un equipo terminado.
Controlar el proceso evita interpretaciones basadas solo en el aspecto
Una superficie brillante no certifica por sí misma que esté libre de contaminación. El acabado visual puede ser útil para detectar manchas, decoloraciones o restos de proceso, pero no permite confirmar siempre el estado químico de la capa superficial. La inspección debe relacionar la apariencia con el historial de fabricación y con las exigencias del servicio.
En sectores regulados o con auditorías de cliente, la trazabilidad suele incluir la identificación de materiales, las operaciones realizadas y las condiciones de limpieza final. También es importante registrar qué piezas han sido tratadas, en qué fase del trabajo y tras qué operaciones posteriores. Un pasivado realizado antes de una manipulación agresiva puede quedar invalidado por una contaminación posterior.
Electropulido trabaja estos tratamientos sobre piezas y componentes metálicos adaptando el proceso a las características técnicas y al uso final. Para una empresa que fabrica equipos, la información más útil antes de enviar material incluye el tipo de aleación, dimensiones, presencia de soldaduras, contaminantes previsibles y destino de la pieza. Con esos datos se evita solicitar un tratamiento genérico para una necesidad que requiere una preparación distinta.
El pasivado entra en la planificación de mantenimiento
El tratamiento también tiene lugar fuera de la fabricación inicial. Una instalación puede necesitar una intervención tras sustituir una válvula, reparar una fisura, ampliar un circuito o realizar trabajos con herramientas que no estaban dedicadas al inoxidable. La reparación puede ser correcta desde el punto de vista mecánico y, sin embargo, dejar una superficie más expuesta que el resto del equipo.
Las paradas programadas ofrecen una oportunidad para revisar zonas de difícil acceso, conexiones desmontadas y componentes que han sufrido desgaste. En vez de limitar la revisión al funcionamiento del conjunto, mantenimiento puede documentar alteraciones superficiales, acumulación de residuos o cambios de color que indiquen un problema de limpieza, de proceso o de compatibilidad entre materiales.
Ignorar esa secuencia puede terminar en corrosión localizada, reprocesos, desmontajes no previstos y dudas sobre la higiene de equipos que ya estaban en servicio. Cuando el tratamiento final se define tarde o se aplica sobre una superficie mal preparada, la incidencia deja de ser un detalle de acabado y pasa a afectar a la disponibilidad de la instalación.